الأسباب والحلول لعدم محاذاة شرائط أبواب WPC
أسباب وحلول عدم محاذاة شرائط الأبواب WPC (الانحناء، الشرائط غير المتماثلة، السماكة غير المتساوية، الالتواء)
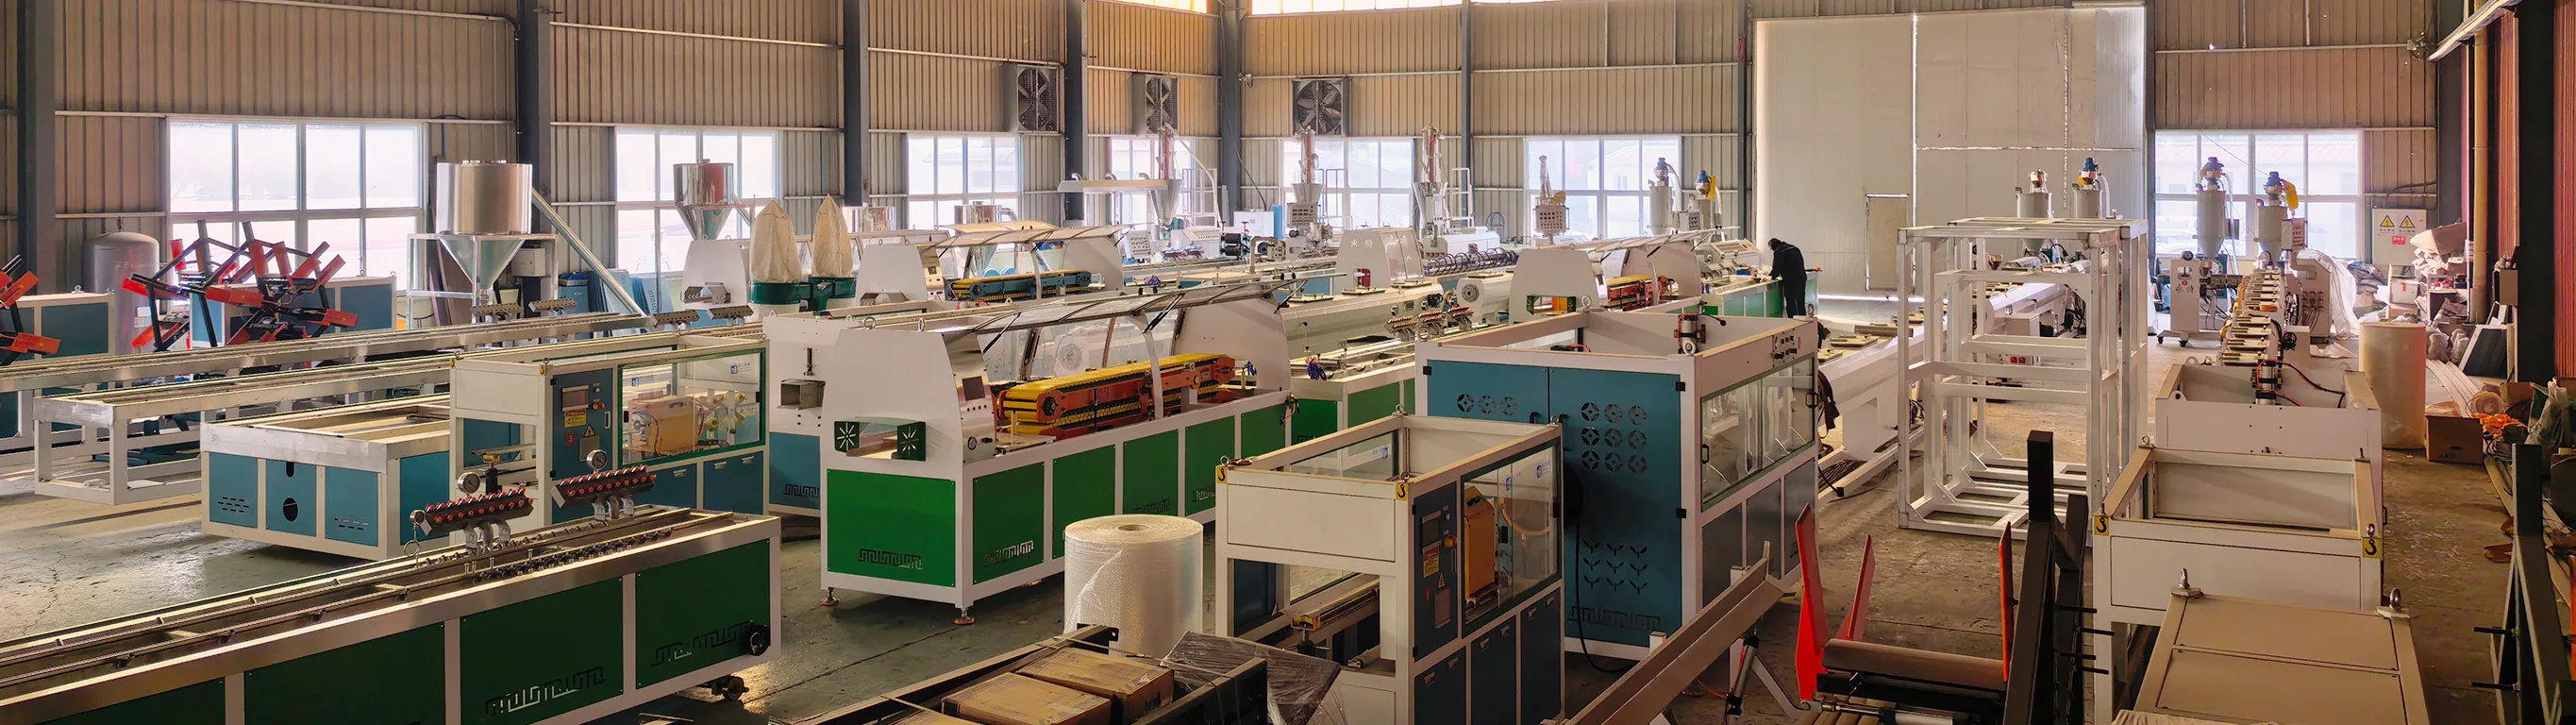
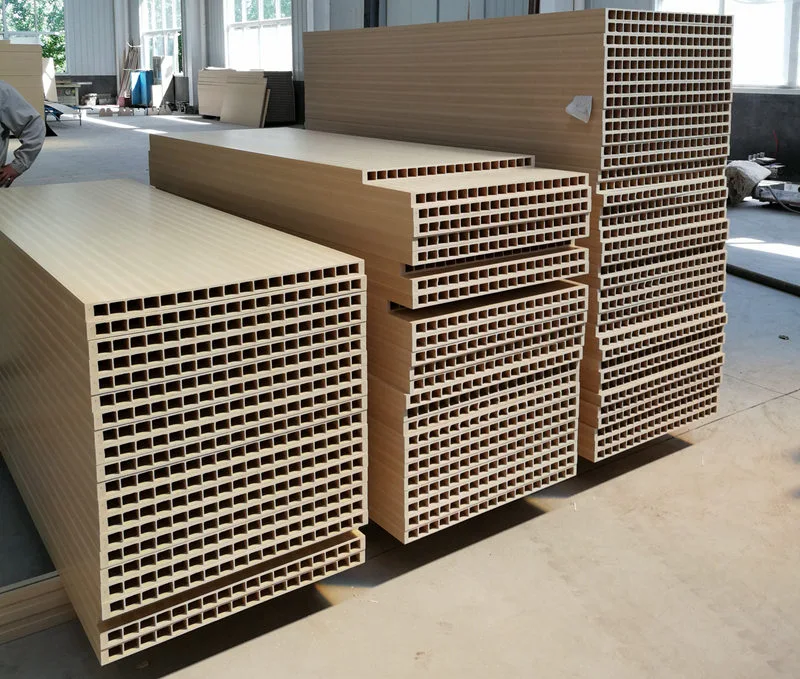
يتم تصنيع باب WPC من خلال المعالجة المركبة لمسحوق PVC والخشب؛ تتميز هذه الأبواب عادةً بهيكل مجوف ويتم تشكيلها في خطوة واحدة باستخدام قالب البثق. عادةً ما يتم تجهيز الجزء الداخلي المجوف بشرائط ضلعية معززة متعددة لتعزيز القوة الإجمالية للملف الجانبي. إذا أصبحت هذه الشرائط المضلعة مشوهة، فلن يؤثر ذلك على تسطيح السطح فحسب، بل سيؤثر أيضًا على قدرة الدعم الهيكلي للملف الجانبي، مما قد يمنع إدخال بطانة الفولاذ المعزز بشكل صحيح أثناء التجميع اللاحق للوحة الباب - وبالتالي يؤثر بشكل مباشر على جودة وأداء تركيب الباب النهائي. من خلال الاستفادة من خبرتهم الإنتاجية الواسعة، حدد مهندسو Yongte الأسباب الشائعة لتشويه الشريط المضلع أثناء عملية التشكيل بالبثق للأبواب الخشبية والبلاستيكية وطوروا حلولًا قابلة للتنفيذ. تتيح هذه الحلول لفنيي الإنتاج تشخيص المشكلة وتحديد موقعها بسرعة، وضبط معلمات الإنتاج وإعدادات المعدات على الفور، وتقليل معدل العيوب، وضمان جودة إنتاج متسقة لمقاطع الأبواب الخشبية والبلاستيكية. سيقوم القسم التالي بتقسيم المظاهر المحددة وطرق الحل لكل سبب محتمل بشكل منهجي، مرتبة وفقًا لمستوى أولوياتها.
يشير تشويه شرائط تقوية باب WPC عمومًا إلى شرائح التعزيز الداخلية؛ تشمل المظاهر الشائعة ما يلي: الانحراف الجانبي أو انحناء الشرائط على شكل حرف S، أو السمك غير المتساوي (بعض المقاطع أكثر سمكًا أو أرق من غيرها)، والالتواء العام للشريط، وفي الحالات الشديدة، الانفصال بين شريط التسليح والجدار الخارجي، أو عدم محاذاة التجويف المجوف، أو التشوه الارتدادي بعد التبريد والتشكيل.
الآلية الأساسية: تفريغ غير متساو للمواد من رأس الماكينة ← مقاومة التشكيل غير المتماثلة ← انكماش التبريد غير المتناسق ← توزيع قوة الجر المنحرفة.
1、رأس القالب والعفن لباب WPC (الأكثر شيوعًا - تحديد أولويات استكشاف الأخطاء وإصلاحها)
سبب
1. عدم توازن قناة تدفق القالب: اختلاف كبير في مقاومة التدفق بين قسم الضلع والجدار الخارجي؛ قناة تدفق التغذية للضلع ضيقة جدًا أو طويلة جدًا، مما يؤدي إلى معدل تدفق أبطأ للمواد مقارنة بالجدار الخارجي، مما يؤدي إلى سحب الضلع وثنيه؛ أو يؤدي تراكم المواد الموضعية في قناة تدفق الضلع إلى تقلب معدلات التدفق.
2. فجوة أحادية غير متساوية في قالب الضلع: جانب واحد من حافة القالب به فجوة أكبر بينما يحتوي الجانب الآخر على فجوة أصغر؛ تكون المادة المفرغة أكثر سمكًا من جانب وأرق من الجانب الآخر، مما يؤدي إلى ميل متأصل للانحناء عند القذف.
3. التوزيع غير المتساوي لدرجة حرارة القالب: تتعرض منطقة الضلع لدرجات حرارة عالية جدًا، مما يجعل المادة المصهورة سائلة للغاية وعرضة للتمدد والانحراف؛ تتعرض منطقة الضلع لدرجات حرارة منخفضة للغاية، مما يؤدي إلى مرونة ذوبان عالية وضغط داخلي مرتفع، مما قد يؤدي إلى الارتداد والتشويه بعد طرد القالب.
4. يموت تراكم الكربون الرأس. التصاق مسحوق الخشب بقنوات تدفق التسليح، مما يؤدي إلى انسداد موضعي للمواد، وتقلبات في معدل التدفق، واختلال دوري لقضبان التسليح.
5. قضبان التسليح (قضبان دعم قالب القالب) مشوهة أو فضفاضة. يتم محاذاة قضيب تحديد موضع قلب القالب بشكل غير صحيح، مما يعني أن موضع تشكيل التعزيز ليس في المركز، مما يؤدي إلى انحراف التعزيز المباشر أثناء البثق.
طريقة التعامل مع الموقف
1. تحضير القالب: قم برمل قناة تدفق الضلع لموازنة معدلات التفريغ بين الجدار الخارجي والضلع؛ قم بتوسيع موضع الضلع بشكل مناسب داخل قناة التدفق لضمان الإمداد الكافي بمواد الضلع؛ يجب أن يكون معدل تدفق الضلع مساوياً قليلاً أو أبطأ قليلاً من معدل التدفق في الجدار الخارجي؛ يجب ألا يكون معدل تدفق الجدار الخارجي أسرع بشكل ملحوظ.
2. معايرة فجوة فتح القالب وضبط حافة التسليح بشكل موحد. افحص قضيب دعم قلب القالب، وقم بقفل محوره ومحاذاته، واستبدل أي قضبان دعم مشوهة.
3. التحكم في درجة الحرارة حسب المناطق: يجب أن تكون درجة الحرارة في منطقة التسليح لقلب القالب أقل قليلاً من درجة حرارة الجدار الخارجي لتقليل قابلية تدفق الذوبان وتقليل الارتداد؛ يجب ألا تتجاوز درجة الحرارة الإجمالية 185 درجة مئوية (بالنسبة لمركبات الخشب والبلاستيك البلاستيكية، لمنع مسحوق الخشب من الكربنة).
4. قم بإزالة القالب بانتظام لإزالة فحم الكوك المتراكم من مادة فحم الكوك؛ أثناء توقف الماكينة، قم بتطبيق العزل الحراري لمنع مسحوق الخشب من الكربنة والالتصاق بالجدران.
2 、 صياغة الباب WPC والعوامل المادية
سبب
1. التوزيع غير المتساوي لحجم الجسيمات ومحتوى الرطوبة العالي: عندما يتم تسخين الرطوبة، فإنها تتشكل رغاوي، وتولد فقاعات داخل المصفوفة؛ وهذا يؤدي إلى قوة موضعية غير متناسقة وانكماش تبريد غير متساوٍ، مما يؤدي إلى الانحناء؛ إذا كان مسحوق الخشب خشنًا جدًا، فإن المعامل المرن للمادة المنصهرة يُظهر تقلبات كبيرة.
2. عدم توازن التشحيم - الانزلاق الخارجي المفرط: سطح الصهر زلق للغاية، مما يؤدي إلى ضعف الاتصال بين الضلع وغطاء التشكيل، مما قد يؤدي إلى الانحراف؛ - انزلاق خارجي غير كافي: يؤدي الاحتكاك العالي إلى تشوه الضلع تحت السحب الأحادي بواسطة جلبة التشكيل؛ – انزلاق داخلي غير كافي: مرونة الذوبان العالية تؤدي إلى الارتداد عند إخراج القالب من القالب.
3. محتوى حشو كربونات الكالسيوم المفرط: يقلل من ليونة الذوبان ويضعف صلابة العنق، مما يجعل المادة عرضة لتشويه الشد.
4. خلط المواد غير المتساوي وتباين الدفعة: التغيرات الدورية في لزوجة الذوبان، وتغير سمك قضبان التسليح، وحدوث انحناء على شكل حرف S.
طريقة التعامل مع الموقف
1. تجفيف مسحوق الخشب - التحكم في محتوى الرطوبة <1%؛ حجم جسيم موحد لمسحوق الخشب لمنع تكوين المسحوق الخشن بشكل مفرط.
2. ضبط نظام التشحيم: تقليل الاحتكاك الخارجي المفرط. ضمان الاحتكاك الداخلي الكافي لتحسين تجانس الذوبان؛ قم بإجراء تعديلات طفيفة على المثبت لضمان الاستقرار الحراري.
3. عملية الخلط المستقرة: درجة حرارة الخلط عالية السرعة ودرجة حرارة تفريغ التبريد ثابتة، ووقت الخلط لكل دفعة ثابت.
3. نظام تبريد تشكيل المعايرة (مرحلة التشكيل حاسمة لتشكيل الضلع)
سبب
1. عدم التماثل بين الأكمام المكونة للفراغ الأيسر والأيمن: شفط الفراغ المفرط على جانب واحد يسحب الأضلاع نحو هذا الجانب، مما يتسبب في اختلال محاذاة الأضلاع. الفراغ المفرط يسحب الأضلاع ذات الجدران الرقيقة مباشرة، مما يؤدي إلى تشوهها؛ يمنع الفراغ غير الكافي الشكل من الالتصاق بشكل صحيح بغطاء التشكيل، مما يؤدي إلى عدم الاستقرار الموضعي.
2. التبريد غير المتساوي لقناة الماء لتجويف القالب: يبرد الجانب الداخلي بسرعة وينكمش مبكرًا، مما يؤدي إلى التصلب. يبرد الجانب الخارجي بشكل أبطأ ويستمر في الانكماش، مما يخلق فرق انكماش يؤدي إلى انحناء قضيب التسليح بعد التبريد.
3. تآكل أو سوء محاذاة منفذ دليل الدخول على غلاف التشكيل: عندما يتم إدخال ملف التعريف في غلاف التشكيل، لا يتم توسيطه، مما يتسبب في ثني الضلع بالقوة خارج المحاذاة.
4. تتوافق الأضلاع الداخلية لغطاء التشكيل مع نتوءات وخطوات تجويف القالب. مقاومة الاحتكاك من جانب واحد عالية.
طريقة التعامل مع الموقف
1. ضبط الفراغ بشكل مستقل على كلا الجانبين لضمان مستويات فراغ متوازنة؛ لا تزيد الفراغ بشكل تعسفي؛ وينبغي خفض مستوى الفراغ في المناطق ذات الجدران الرقيقة بشكل مناسب.
2. فحص دائرة المياه للتأكد من عدم وجود أي تسربات أو انسدادات. قم بإزالة أي ممرات مائية مسدودة؛ تركيب دوائر مياه تبريد إضافية في مواضع تجاويف القالب المقابلة لضمان التبريد الموحد؛ مراقبة درجة حرارة مدخل ومخرج المياه.
3. قم بضبط محطة الإعداد للتأكد من أن رأس القالب، وغطاء الإعداد، وآلية الجر كلها محورية؛ طحن أي نتوءات على غلاف الإعداد؛ استبدل غلاف الإعداد في حالة اكتشاف تآكل شديد.
4 、 الجر وعملية بثق الآلة الرئيسية
سبب
1. تزامن الجر غير المتساوي أو التوتر غير المتساوي للحزام (التوتر غير المتساوي على الجانبين الأيسر والأيمن)؛ قوة جر رأسية أو جانبية غير متساوية (جانب واحد أكثر إحكامًا من الآخر)، مما يعرض المظهر الجانبي للقوى الجانبية ويسبب انحناء الأضلاع الداخلية؛ تقلب سرعة الجر (تتراوح بين السريعة والبطيئة)، مما يؤدي إلى تغيرات في استطالة الضلع.
2. عدم التطابق بين سرعة البثق وسرعة الرسم: إذا كانت سرعة الرسم عالية جدًا، فسيتم تمديد الضلع ورقيقته، مما يولد ضغوط شد داخلية؛ عند إزالته من عملية الرسم، فإنه يرتد وينحني؛ إذا كانت سرعة الرسم منخفضة جدًا، فسيتم ضغط الضلع وانتفاخه، ويتعرض للتشوه.
3. سرعة دوران المسمار غير مستقرة. تقلب ضغط الذوبان: التفريغ النابض، والتغير الدوري في سمك الضلع، وإظهار انحناء متموج.
4. المسافة (فجوة الهواء) بين فوهة القالب وغطاء التشكيل غير صحيحة: إذا كانت فجوة الهواء طويلة جدًا، فسوف تتمدد المادة المنصهرة بحرية في الهواء، مما يجعلها عرضة للانحراف؛ إذا كانت فجوة الهواء قصيرة جدًا، فقد يتسبب ذلك في اصطدام المادة بالقالب.
طريقة التعامل مع الموقف
1. معايرة الجرار: التأكد من شد الحزام بشكل موحد على كلا الجانبين وفحص تآكل الحزام؛ التحقق من استقرار سرعة السحب.
2. مطابقة سرعات البثق والرسم: حافظ على معدل تمدد الضلع عند الحد الأدنى؛ بالنسبة للمقاطع الخشبية والبلاستيكية، استهدف تحقيق أقل معدل تمدد ممكن لتقليل الضغط الداخلي.
3. الحفاظ على ضغط النظام المستقر. تحقق مما إذا كانت شاشة التصفية مسدودة؛ تأكد من أن تكوين شاشة الفلتر مناسب لتقليل نبض الضغط.
4. يجب الحفاظ على فجوة الهواء في حدود 10-20 مم لمنع أي إزاحة جانبية للملف قبل دخوله إلى غلاف التشكيل.
5 、 الارتداد النهائي (تتشوه قضبان التسليح تدريجيًا بعد اكتمال التبريد)
السبب: الإجهاد الداخلي المتبقي، وتدرج التبريد غير المناسب، وتبريد السطح السريع بشكل مفرط، والانكماش الداخلي المستمر، والتشوه اللاحق للضلع. التدابير المضادة: تمديد طول خزان مياه التبريد وإضافة التبريد اللاحق؛ ضبط تدرج التبريد من الأعلى إلى الأدنى وتجنب التبريد المفاجئ؛ تقليل نسبة الرسم بشكل مناسب.