كيفية حل مشكلة الاصفرار أثناء بثق الأنابيب البلاستيكية؟
تغير لون الأنابيب البلاستيكية أثناء البثق: المبدأ + تسلسل استكشاف الأخطاء وإصلاحها + الحلول
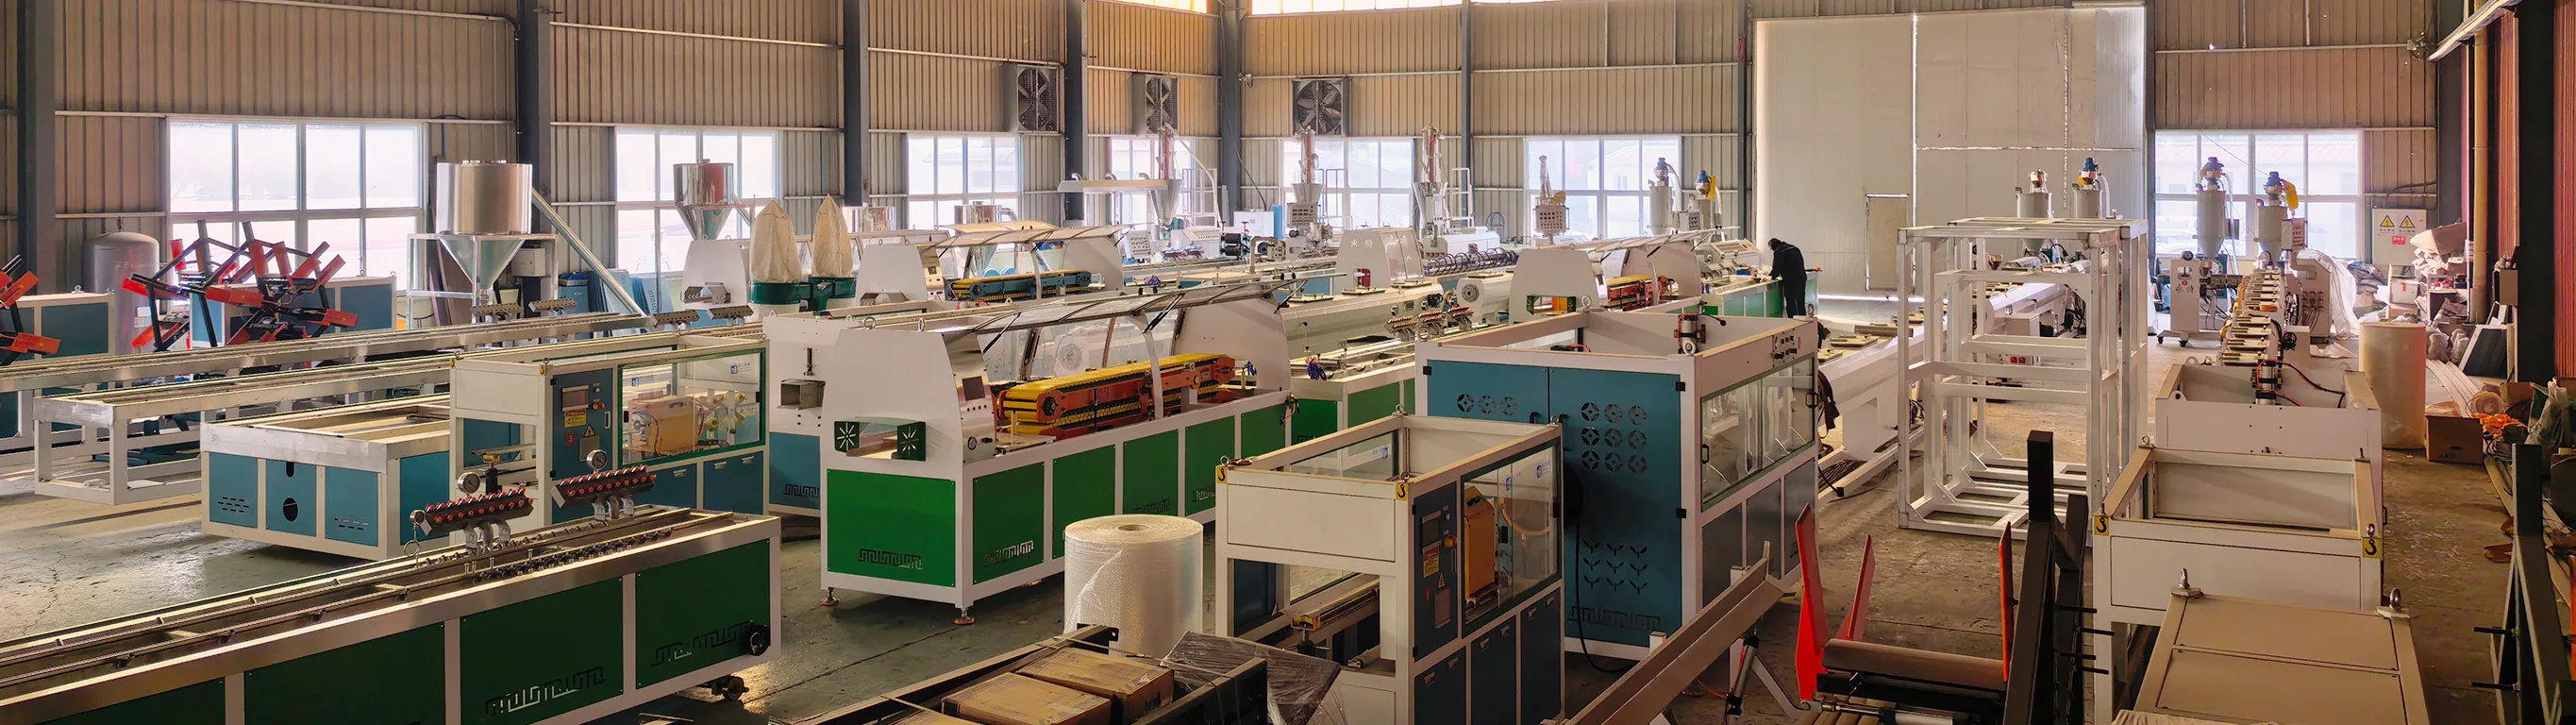
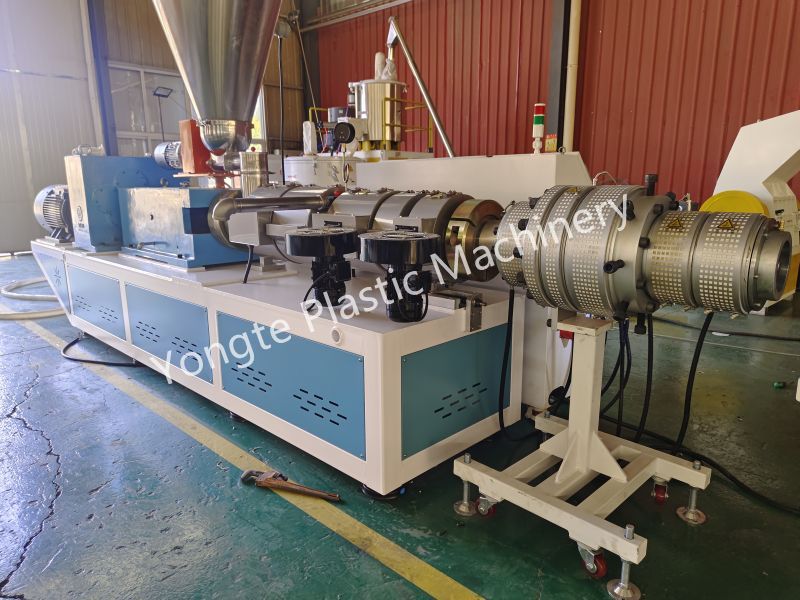
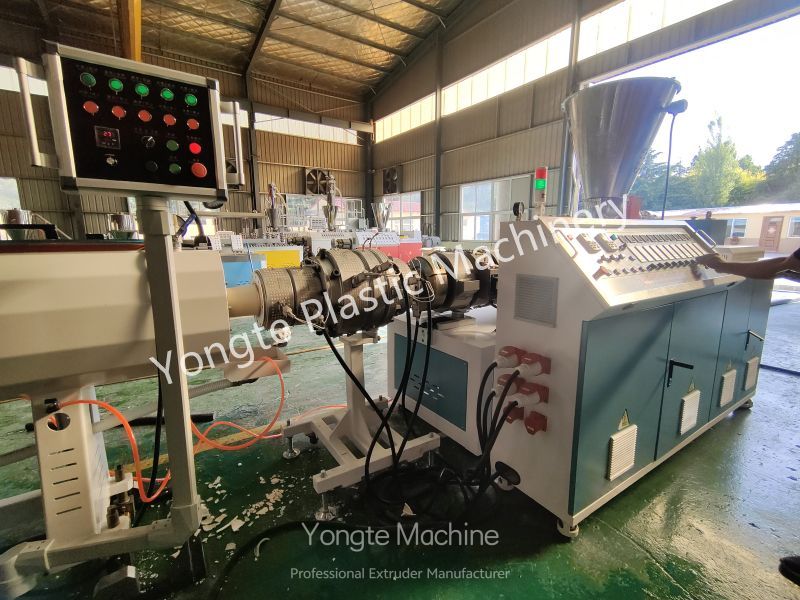
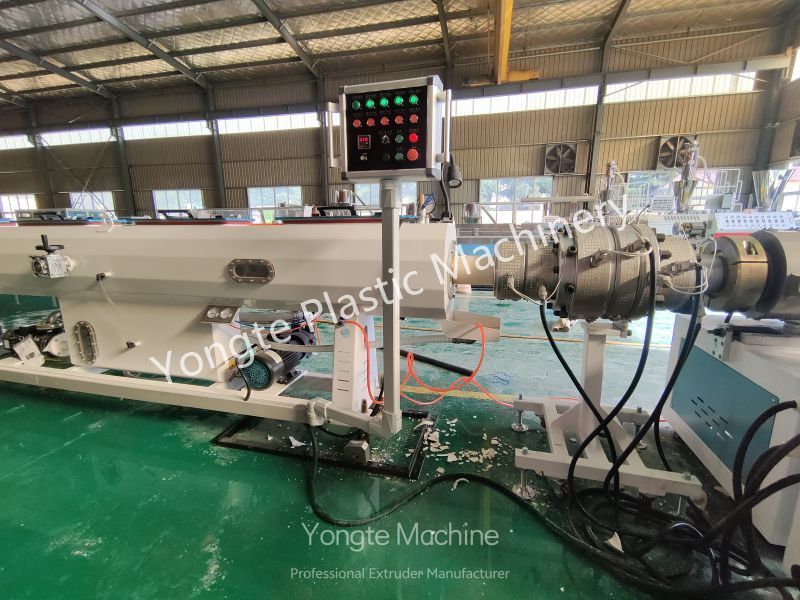
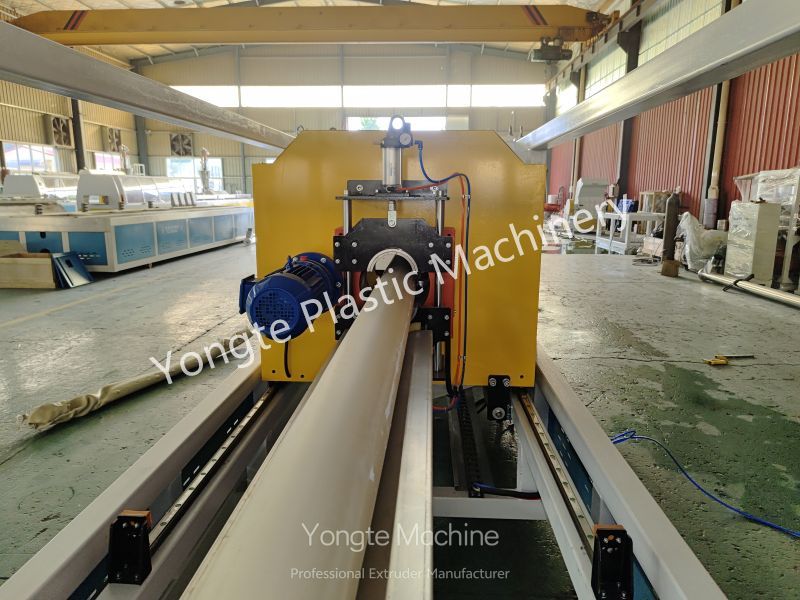
تم تحسين خط إنتاج أنابيب Yongte PVC هيكليًا لمعالجة المشكلة الشائعة المتمثلة في تغير اللون أثناء بثق الأنابيب PVC. تتميز قناة التدفق اللولبية بتحولات دائرية لتقليل ركود المواد في المناطق الميتة، مما يمنع بشكل فعال احتجاز المواد المحلية، أو تدهورها، أو تغير لونها. تم تجهيز المعدات أيضًا بنظام التحكم في درجة حرارة التبريد اللولبي المستقل الذي يتيح تنظيمًا دقيقًا لدرجة الحرارة، مما يمنع ارتفاع درجة حرارة المواد الداخلية الناتج عن حرارة الاحتكاك المتراكمة في اللولب. عند إقرانه بوحدة مراقبة درجة الحرارة المدمجة عبر الإنترنت لخط الإنتاج، يمكن لهذا النظام جمع بيانات درجة الحرارة في الوقت الفعلي من كل قسم من أجزاء البرميل والرأس، والكشف الفوري عن الحالات الشاذة مثل الانجراف الحراري أو ارتفاع درجة الحرارة الموضعي، ومساعدة موظفي الإنتاج في التعرف بسرعة على الأسباب الجذرية لتغير اللون، وبالتالي تقليل وقت توقف الإنتاج المرتبط بهذه المشكلة.
السبب الجذري لاصفرار PVC: يؤدي التسخين أو إجهاد القص إلى إطلاق حمض الهيدروكلوريك من PVC، مما يؤدي إلى تكوين روابط مزدوجة مترافقة؛ ثم يعمل حمض الهيدروكلوريك على تسريع المزيد من التدهور (التحلل من نوع السوستة)؛ بالنسبة لأنظمة الكالسيوم والزنك، يجب توخي الحذر لمنع حرق الزنك (التحلل الحفزي القوي لـ ZnCl₂). نهج التشخيص السريع: عادة ما يكون الاصفرار الموحد العام ناتجًا عن مشكلات تتعلق بدرجة الحرارة أو المثبتات أو وقت الإقامة؛ تشير الخطوط الصفراء أو الاصفرار الموضعي إلى تراكم المواد في القالب أو في المنطقة الميتة للمسمار؛ يحدث الاصفرار بعد بدء التشغيل أو إيقاف التشغيل بسبب احتباس المواد داخل منطقة التسخين، مما يؤدي إلى تدهورها.
I. تعديل العملية (إعطاء الأولوية لتعديلات العملية - والتي تستلزم تعديلات بأقل تكلفة)
1. التحكم في درجة الحرارة (الأكثر شيوعًا)
مرجع منطقة البثق الصلبة PVC-U: درجة حرارة القالب: 155-170 درجة مئوية؛ درجة حرارة الرأس/العفن: 165-175 درجة مئوية؛ يمنع منعا باتا أن تتجاوز درجة حرارة القالب 180 درجة مئوية لفترات طويلة.
1. خفض درجات حرارة البرميل، والشفة، والقالب تدريجيًا؛ إعطاء الأولوية لخفض درجة حرارة القالب ورأس القالب (حيث أن القالب يكون أكثر عرضة لتراكم المواد وارتفاع درجة الحرارة).
2. التحقق من المزدوجة الحرارية وملف التسخين: قد يتسبب انجراف المزدوجة الحرارية في ظهور درجة الحرارة المعروضة بشكل طبيعي بينما قد تكون درجة الحرارة المحلية الفعلية مرتفعة؛ فحص مروحة التبريد.
3. دائرة زيت التبريد اللولبي: فشل تبريد اللولب الداخلي، وتراكم حرارة الاحتكاك، وارتفاع درجة حرارة المادة الداخلية (التي تظهر باللون الأصفر) - غالبًا ما يتم التغاضي عن هذه الظواهر بسهولة.
2. معدل القص وزمن البقاء
1. تقليل سرعة المحرك الرئيسي، زيادة معدل التغذية بشكل مناسب، تقليل تسخين القص، وتقصير وقت بقاء المادة؛ كلما زادت سرعة الدوران، زاد تسخين القص.
2. لا تترك الآلة في وضع الخمول لفترات طويلة؛ عند إيقاف التشغيل، يجب إفراغ صندوق المواد. يُمنع منعًا باتًا ترك المواد محاصرة داخل صندوق الآلة الساخنة - فتركها هناك لبضع دقائق فقط سيؤدي إلى تحلل المادة وتحولها إلى اللون الأصفر.
3. التحكم في نسبة المواد المعاد تدويرها: نظرًا لأن المواد المعاد تدويرها تخضع لدورات تسخين متعددة، مما يزيد من استهلاك المثبتات، فمن المستحسن أن يكون محتوى المواد المعاد تدويرها أقل من أو يساوي 15%؛ يجب غربلة المواد المعاد تدويرها لإزالة أي جزيئات فحم الكوك؛ الكميات الزائدة من المواد المعاد تدويرها قد تسبب الاصفرار المستمر.
3. مرحلة المزج (غالبًا ما يتم تجاهلها من قبل العديد من الشركات المصنعة)
· لا ينبغي أن تكون درجة حرارة الخلط النهائية مرتفعة بشكل مفرط (عادة 110-120 درجة مئوية)، ويجب ألا يكون وقت الخلط طويلا جدا؛ يجب أن تكون درجة حرارة التفريغ بعد الخلط البارد أقل من 50 درجة مئوية.
· التبريد غير الكافي للمركب المخلوط الساخن يؤدي إلى تدهور سابق لأوانه للمثبت، مما يجعل المنتج المبثوق عرضة للاصفرار؛ يمكن أن يتداخل امتصاص الرطوبة بواسطة كربونات الكالسيوم أيضًا مع أنظمة التلدين والتثبيت.
ثانيا. تحسين الصيغة (عندما يظل المنتج أصفر اللون بعد تعديل العملية - قم بضبط الصيغة)
1. المثبت الحراري (الأساسي)
· نظام ملح الرصاص: قم بزيادة كمية المثبت واختيار درجة ثبات حراري طويلة الأمد.
· نظام الكالسيوم والزنك: تجنب مجرد إضافة أملاح الزنك الزائدة، لأن ذلك قد يؤدي إلى حرق الزنك. يتحد مع المثبتات المساعدة (البوليولات، β-diketones، hydrotalcite) لمركب ZnCl₂ ويمنع التحلل الحفزي؛ أضف كمية صغيرة من مضاد الأكسدة الفينول المعوق (1010).
اصفرار مفاجئ بعد تغيير دفعة المثبت - قم بإعطاء الأولوية لتحديد ما إذا كانت جودة المثبت أو المحتوى الفعال غير كافية.
2. ميزان التشحيم (تردد عالٍ جدًا! قد يتحول السائل أيضًا إلى اللون الأصفر إذا كان المثبت غير كافٍ)
التشحيم الخارجي غير الكافي: تلتصق المواد بالأسطح المعدنية، واللدائن المفرطة، وزيادة إجهاد القص - مما يؤدي إلى اصفرار الأنابيب وهشاشتها؛ التشحيم الخارجي المفرط: التلدين السيئ، سطح الجدار الداخلي خشن.
· التشحيم الداخلي (حمض دهني، استرات): يقلل الاحتكاك الداخلي داخل المصهور. التشحيم الخارجي (شمع البولي إيثيلين، الشمع المؤكسد): يمنع المصهور من الالتصاق بالمسمار أو الأسطح المعدنية للقالب.
· نظام الكالسيوم والزنك أكثر حساسية لظروف التشحيم. يجب أن تتم مطابقة معلمات الانزلاق الداخلية والخارجية بشكل صحيح - فلا يكفي مجرد ضبط المثبت.
3. الحشو والصباغ
· كربونات الكالسيوم: استخدم مسحوق الكالسيوم الذي يحتوي على مستويات منخفضة من المعادن الثقيلة ومحتوى منخفض من الحديد. يمكن لأيونات الحديد أن تحفز تحلل PVC؛ يجب تجفيف مسحوق الكالسيوم إذا أصبح رطبًا.
· ثاني أكسيد التيتانيوم: بالنسبة لأنظمة إمدادات المياه أو تطبيقات الأنابيب الخارجية - استخدم الروتيل-TiO₂، الذي يوفر مقاومة ممتازة للطقس؛ Anatase-TiO₂ عرضة للشيخوخة الناجمة عن الصورة وقد يتحول إلى اللون الأصفر بمرور الوقت؛ يؤدي المحتوى غير الكافي من ثاني أكسيد التيتانيوم إلى ضعف البياض ومظهر مصفر بصريًا.
· عوامل التبييض الفلورية: وهي عوامل تكميلية بصرية لا تعالج مسألة التحلل الحراري بحد ذاتها؛ فهي تعمل فقط على تحسين بياض السطح ولا يمكن أن تكون بمثابة بدائل للمثبتات.
ثالثا. المعدات والتنظيف (التركيز على الاصفرار المخطط والاصفرار المتقطع)
1. المناطق الميتة للبراغي والبراميل ومكوك التحويل والقالب: قم بإجراء تفكيك وفحص إيقاف التشغيل لإزالة الكربون المتراكم ورواسب فحم الكوك؛ سيتم نقل المواد الراكدة بشكل مستمر إلى الكتلة المنصهرة، وتشكيل خطوط أو شرائط صفراء.
2. تآكل البرغي: تؤدي زيادة خلوص البرغي/الأسطوانة إلى إعادة تدوير المواد، ومدة البقاء الطويلة، والتدهور الحراري المتكرر؛ يتطلب التآكل الشديد إصلاح المسمار أو استبداله.
3. الشوائب المعدنية: برادة الحديد أو الصدأ المختلط في البرميل؛ تحفز الأيونات المعدنية تحلل PVC. يجب أن يكون نظام الخلط مجهزًا بعملية إزالة الحديد.
رابعا. إجراء استكشاف الأخطاء وإصلاحها السريع (تسلسل التشغيل في الموقع)
1. لاحظ نمط الاصفرار: أصفر موحد → عملية التصنيع / مادة مضافة محافظة؛ خطوط صفراء → احتباس المواد بسبب المسمار القالب؛ الاصفرار عند بدء التشغيل أو إيقاف التشغيل → مشكلة تتعلق بوقت الاحتفاظ بالمواد
2. التحقق من درجة الحرارة: تأكد مما إذا كان نظام التبريد المزدوج الحراري والمسمار يعمل بشكل صحيح؛ قم بإجراء تشغيل تجريبي عن طريق خفض درجة حرارة رأس الماكينة قليلاً.
3. تقليل سرعة المحرك الرئيسي، والحفاظ على تغذية مستقرة، وتقليل حرارة القص.
4. قم بتنظيف المسمار ورأس القالب من بقايا فحم الكوك.
5. التحقق من نسبة إضافة مواد إعادة التدوير؛ تعليق التحقق من الإنتاج التجريبي لمواد إعادة التدوير مؤقتًا.
6. التحقق من عملية الخلط البارد والساخن ومحتوى الرطوبة في مسحوق الكالسيوم.
7. التعديل النهائي لتركيبة نظام التثبيت والتشحيم
V. المخاطر والتحذيرات الشائعة
1. حتى عند إضافة مثبتات إضافية، يظل لون مادة التشحيم يتحول إلى اللون الأصفر بسبب عدم التوازن؛ قد تؤدي الزيادة العمياء في كمية أملاح الزنك في تركيبة الكالسيوم والزنك إلى تبييض قصير المدى، يتبعه اسوداد طبقة الزنك بمرور الوقت.
2. توفر عوامل التبييض الفلورية مجرد إخفاء بصري ولا يمكنها منع التدهور الحراري للـ PVC؛ سوف يؤدي قذف درجة الحرارة العالية إلى التحلل.
3. يمكن أن تؤدي نسبة ضغط القالب غير الصحيحة أو المناطق الميتة لقناة التدفق إلى ركود موضعي للمواد، مما يؤدي إلى ظهور خط أصفر مستمر.